139 0617 7609

车间东头的减压回收工段,母液从反应釜出来先进缓冲罐,再靠真空泵把溶剂一点点抽走浓缩。那天中班,操作工小周照例扫了一眼罐顶的负压表——指针稳稳压在 -0.055 兆帕,和往常一个样。可他再往罐壁上看了一眼,心里咯噔一下:靠近下封头那一侧,原本鼓着的罐壁陷进去一块,像被人从外面使劲按了一掌。他伸手敲了敲,声音发空,不是正常的实响。
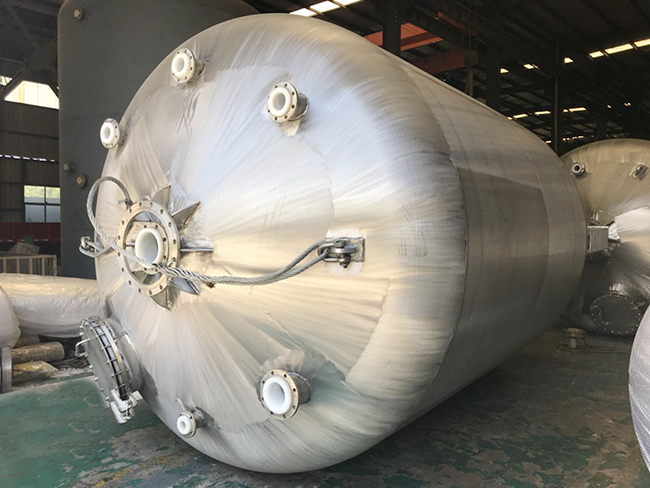
那是台全塑立式罐,整张罐壁就是均质塑料。负压抽料的头几分钟还没事,可连续运转大半天,外压始终顶着薄薄的罐壁,没有骨架撑着的地方就开始失稳。最先出声的是加强环附近的焊缝,先是细微的咔哒,后来直接裂开一道口子,母液顺着缝往外渗。小周赶紧停了真空泵,可罐壁已经回不去了——瘪进去的那块再也鼓不起来,这台罐算是废了,当天那批回收溶剂也跟着停了线。
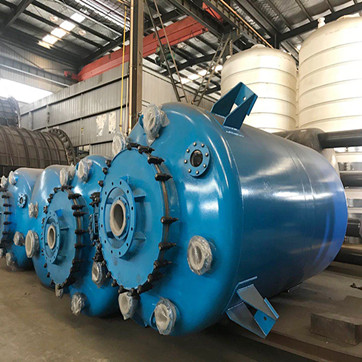
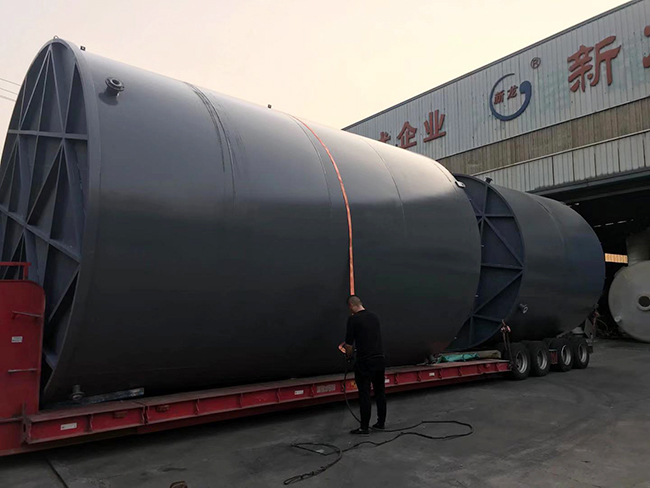
西跨那间厂房干的是一模一样的活。同样是溶剂回收,同样是 -0.05 兆帕上下的负压,可地上立着的是一台钢衬塑储罐。碳钢外壳裹着一层 PP 内衬,真空一开,承压的全是那层钢壳。钢的强度摆在那,外压压上来,罐壁连个弧度都没变。内衬只管贴着介质、挡住腐蚀,根本不用去扛那点压差。两年跑下来,操作工每次巡线检查,罐壁还是出厂时的样子,连漆面都没见鼓包。
把这道压差摊开算,道理更直白。常压设备的罐外是大气压,约 0.1 兆帕,一旦罐内被抽到 -0.05 兆帕,内外压差就接近 0.05 兆帕。摊到一平方米罐壁上,是五千多公斤的力从外向里顶。全塑壁板没有连续的刚性支撑,受力最大的局部先顶不住,就从那一点开始塌陷;钢衬塑的碳钢壳是一道连成整体的承压骨架,这点压差分到整张钢板上,每个点都还在安全余量里,所以看不出任何变形。
同样是负压,两台罐的差别其实就藏在“谁来扛压差”这件事上。全塑罐的壁板自己又当容器又当骨架,介质腐蚀它,外压还挤它,两头受气。钢衬塑把活分了:钢壳专管受力,塑料层专管耐腐蚀,各司其职。负压工况下,外压主要考验的是刚性,这一关恰恰是钢壳的强项,所以同样的真空度,钢衬塑连个印子都不留。
小周那台全塑罐瘪了之后,厂里想了不少办法。有人提议用热水烫、用正压反吹,想把凹进去的地方顶回来,折腾半天罐壁只回弹了一点点,裂纹还在。最后只能当废塑料处理,重新订罐,前后误了十来天生产。而西跨那台钢衬塑,到了第三年例行开罐检查,内衬上找到两个针眼大的点,师傅带 PO 修补胶现场涂了两道,电火花复检过关,又接着用,没耽误过一班。全塑罐一旦失稳基本只能整台报废,钢衬塑的钢壳还在,修补内衬就能续命,这是两种结构在维修账上最大的不同。
后来小周他们车间也换成了钢衬塑。不是因为全塑不好,是这种长期带负压的活,钢壳当骨架确实更踏实。真空泵开开关关的间隙,他偶尔还会去看一眼东头那台瘪罐留下的旧支架——那道裂痕,比任何说明书都讲得明白。
要分清自己的工况是不是“负压”,其实看一个动作就够了:只要工艺里需要靠真空泵把介质从罐里往外抽、或者往罐里吸气形成抽力,罐壁就在承受外压。凡是这种活,选罐时就别只盯着耐不耐腐蚀,先问一句“谁替罐壁扛压差”,答案往往就清楚了。
发布时间:2026年08月21日 15:32
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇