139 0617 7609

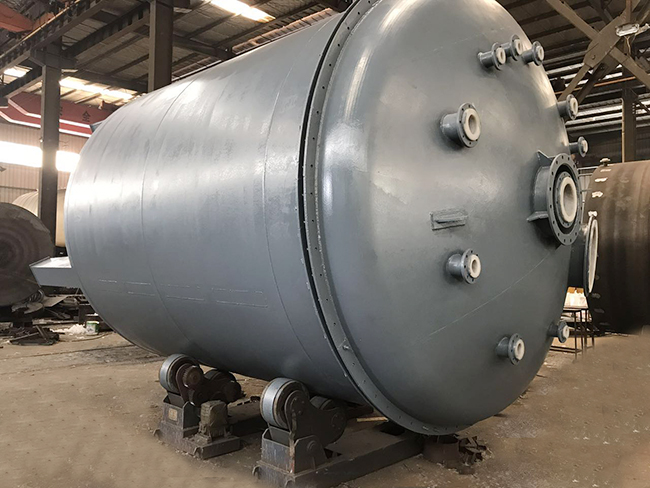
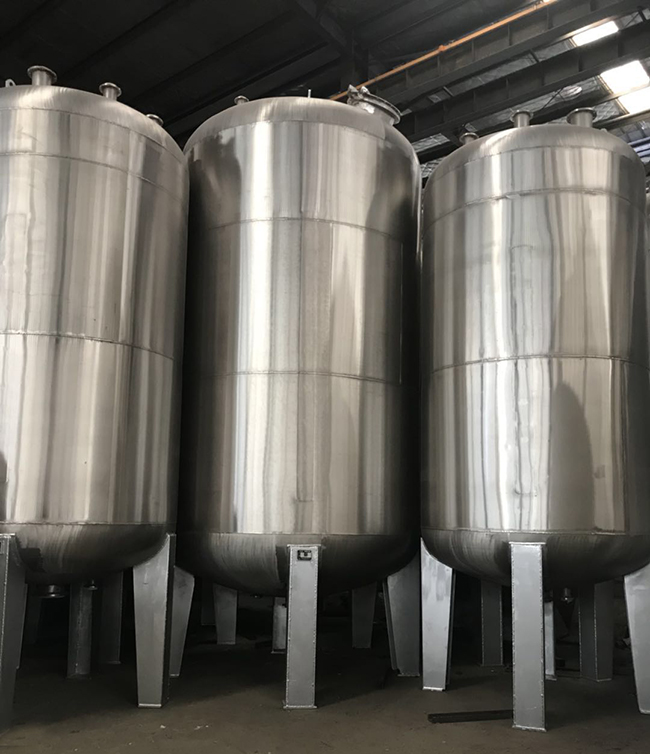
第一步,先把罐里的料排干净。那台二十立方米的立式罐上两周还在装混酸,停工令一下,先关进料阀、开底部放料口,把残液引到地下接收槽,再经过一道中和池才进污水站。别指望一次放完,封头凹处和管壁总会挂一层,得留个人守着,等滴速慢下来再用氮气从顶部往下压,把死角里的料顶出来,最后拿木耙把罐底沉淀推到放料口。
第二步,置换和通风不能省。混酸里带着挥发性组分,残液一搅动味道就上来了,浓度高了对进罐的人就是中毒风险。我们先接了惰性气体把罐内气相顶了三遍,再开顶部人孔和侧壁下人孔形成对流,轴流风机往外抽。抽了快两个钟头,便携测爆仪显示可燃气低于爆炸下限的百分之十,氧含量也落在十九点五到二十三点的安全带里,监护人才在作业票上签了字。
第三步,搭设进罐通道和监护。罐内作业属于受限空间,脚手架得从底部人孔递进去做,踏板铺满、护栏到位,进罐的人系好安全带挂在罐外三脚架上。罐口外必须留一名专职监护,对讲机别关,每隔二十分钟喊一声确认里头的人还在动,气体检测每半小时复测一次。这一条不是走形式,去年隔壁车间就因为嫌麻烦没派监护,差点出事。
第四步,人工清残渣。衬里表面那层结垢得像浆糊,是混酸浓缩后析出的盐类,先用木铲和塑料刮板一点点蹭下来,绝对不能上钢制工具,划一道就是隐患。角落和焊缝附近的硬垢最费劲,用撬棍都不行,只能拿腻子刀慢慢剔,最后用浸了中和液的抹布敷一会儿再擦,才把颜色褪回衬里的原色。
第五步,高压水冲洗。残渣清完,接了台移动式高压清洗机,二百来公斤的压力顺着罐壁从上往下冲,把附着的细颗粒和盐类全带走,顺序不能反,否则下部的污又被冲到上面。冲洗水直接走专门的收集沟进污水站,不让它漫到车间地面。冲完拿手电筒贴着壁照,确认没有反光的污点才算过。
第六步,趁空罐做内衬体检。清干净正是查衬里的时候,这时候一点瑕疵都藏不住。电火花检漏仪调到对应衬厚档位,探头沿焊缝和封头转着扫,哪有针孔仪器就尖叫,检漏电压跟衬里厚度是对应的,衬越厚电压越高。这台罐扫到第三圈才在一处接管根部听到一声短促的报警,拿记号笔在罐壁标了坐标,记录本上记了位置和深度,标记下来准备补。
第七步,法兰和密封面一并查。人孔法兰、接管法兰拆开看了密封面,旧垫片已经发硬变形,直接换新,这次换的是四氟包覆垫,比上次的石棉垫耐混酸。螺栓逐个检查有没有锈蚀和拉长,对角拧紧的力矩按厂家给的数来,不靠手感,扭力扳手打到规定值。发现一处法兰面有轻微点蚀,做了记录下次大修重点盯。
第八步,外壁防腐补一道。钢壳外表面那层漆在酸碱雾气里泡了一年,底部几处已经起皮,是冷凝水长期停留惹的祸。打磨到见铁,刷两道环氧富锌底漆再罩面,焊缝和支座连接处多刷一遍,这些地方应力集中最容易先锈。补漆不是为了好看,是防止外腐从外面啃钢壳强度,钢壳一旦薄了,内衬再好也撑不住。
第九步,清出来的垢样别随手扔。我们留了两袋送化验,一份看残余腐蚀性有没有超标,另一份做金属离子分析,万一里头裹了点可回收的贵金属也不浪费。更重要的是留个底,下次大修的垢样能跟这次比,衬里损耗快不快一眼就看得出来。
第十步,静电接地和仪表复查。罐体接地跨接拆开看了有没有断股,重新压紧,钢衬塑本身不导电,靠外钢壳和跨接把静电导走。液位计和温度计拆下来标定后再装回,清罐时碰过的探头容易读数漂移,不复查的话投产头几天数据都是歪的。
第十一步,复位、试水和留档。所有部件装回,先灌清水做静置试验,看二十四小时液位掉没掉。没漏,排空后把这次清罐的每一步拍照、测爆记录、检漏标记点都归档,跟下一班交待清楚标记位置和补焊待办。值班主任在清罐记录单上签完字,这台罐才重新挂上可用的牌子。
发布时间:2026年08月17日 09:28
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇