139 0617 7609

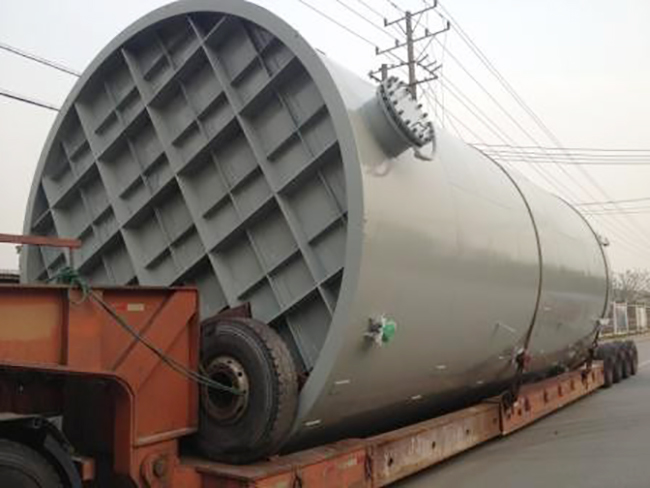
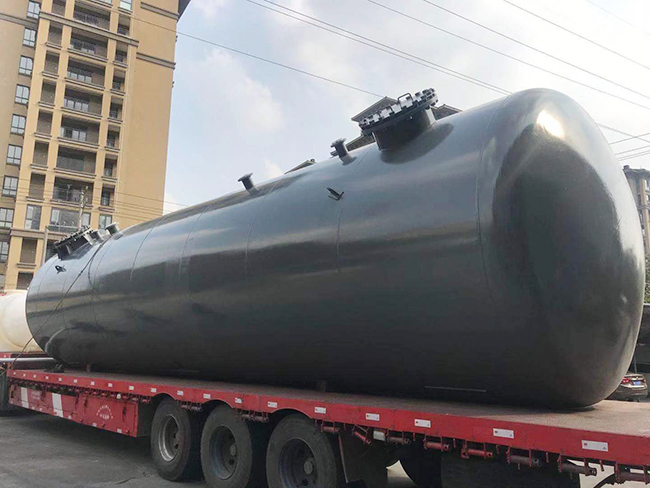
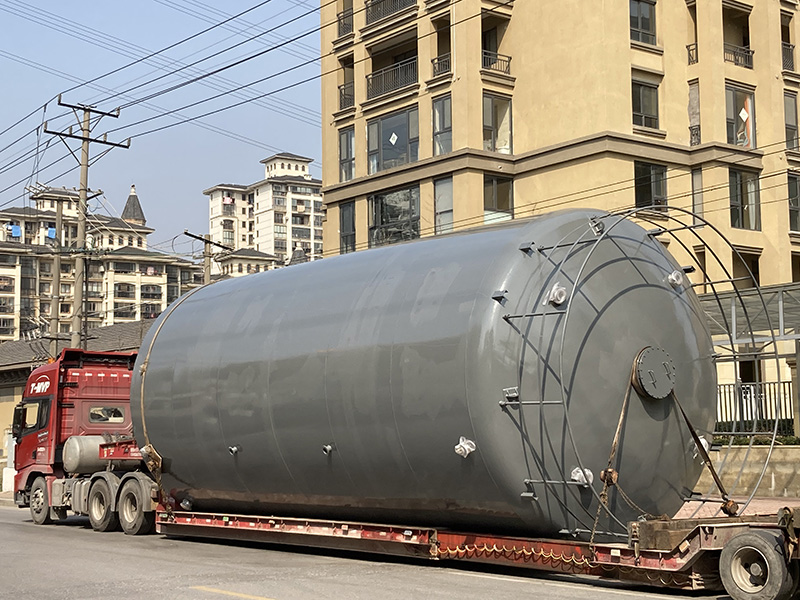
早上七点五十分,质检组的老周把记录本摊在检验台上,今早要交的是一台Φ2800×4200的钢衬塑储罐,介质是30%稀硫酸。这台罐从滚塑炉里出来已经晾了两天,按排产表,今天必须走完三道检测关才能放行。
第一关是内衬电火花检漏。老周先把探头的电压调到一万五千伏,这个数值不是拍脑袋定的,得按内衬厚度来——PE衬里大概三毫米,规范给的范围就是一点五万到两万伏之间。他沿着罐壁从下往上慢慢扫,铜刷状的电极紧贴着塑料面走,每移动十厘米左右停一下看仪表。电火花检漏的原理其实很直接:衬里若有肉眼看不见的针孔,高压会顺着针孔击穿空气放电,仪表立马报警。扫到靠近人孔下方三十厘米的位置,仪表突然“嘀”了一声,指针跳了一下。老周在记录本上画了个圈,标出缺陷点的大致位置,让补衬班组拿同材质的焊条在那个点补了一小块,重新扫过,这次一路到底都没响。这种补点在他手里见过不少,只要复检过关就不影响使用。
补完衬已经到了上午十点。第二关是盛水试验,说白了就是往罐里灌满水看它扛不扛得住。叉车把罐吊到试压区,底部垫好橡胶减震垫,进水口接上车间自来水管。水从底部往上涨,老周盯着侧壁,重点看钢壳焊缝处有没有渗水珠。灌到离上沿十厘米的时候停了泵,保持两小时。这两小时里他每隔半小时绕着罐转一圈,拿手电照一圈人孔法兰和排污口接管,还顺手记下了当时的水温与环境温度。两小时过去,钢壳外壁干干爽爽,没有水痕,这一关算过了。之所以要静置两小时,是让应力慢慢释放,短时间不漏不代表真的稳。
盛水试验有个细节容易被人忽略:放水的时候不能一下子开大阀猛泄,得慢慢放,让罐体均匀卸载。上次有个新来的学徒图快,阀门开到底,罐底一阵抖动,虽然没出事,但老周还是让他写了一份情况说明。塑料衬里怕的是瞬间冲击,慢放水是基本规矩。
第三关是外观与几何尺寸复检。量具摆了一排:钢卷尺、法兰卡规、直角尺,还有一台测厚仪。老周先量罐体总长,报数四米二〇,跟图纸对得上;再量上、中、下三个截面的周长,偏差都在正负五毫米以内。法兰是这套罐最容易出偏差的地方,他拿卡规卡住法兰外圆,又用塞尺量密封面的平面度,要求是不大于零点二毫米。钢壳的对接焊缝他也敲了敲、看了锈点,确认没有漏焊和夹渣。最后把配对法兰和螺栓摆上去试拧,确认孔位一一对应、能轻松带进螺纹,这才在记录本上打钩。
三关走完,老周把记录本合上,封面写上设备编号和日期,交给发货组。发货组老李接过本子,按编号归档,等罐到现场安装完毕,这本记录还要随合格证一起交到客户手里。记录本上密密麻麻的数字和勾叉,外行看着枯燥,但每一台能顺利运到现场的钢衬塑储罐,背后都得过这么一遍。
下午还有一台装氢氟酸的罐在等检漏,老周把探头电压又重新校对了一遍——氢氟酸得用PO衬里,检测参数跟早上那台又不一样。他习惯每换一种介质就重校一次,省得混了参数出岔子。
发布时间:2026年07月30日 09:26
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇