139 0617 7609

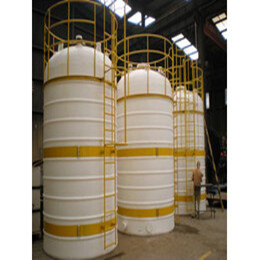
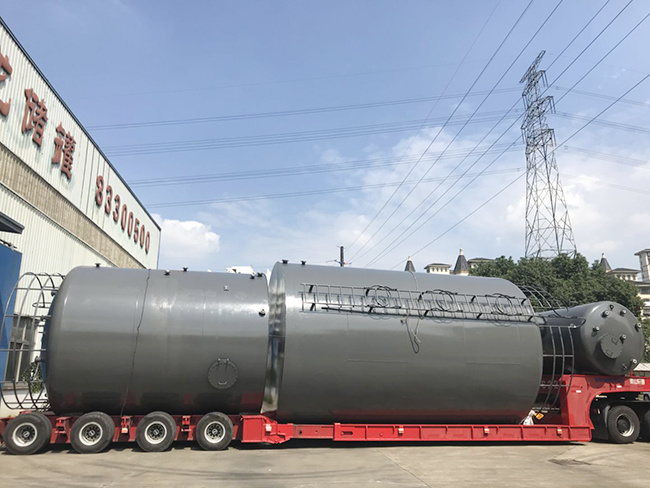
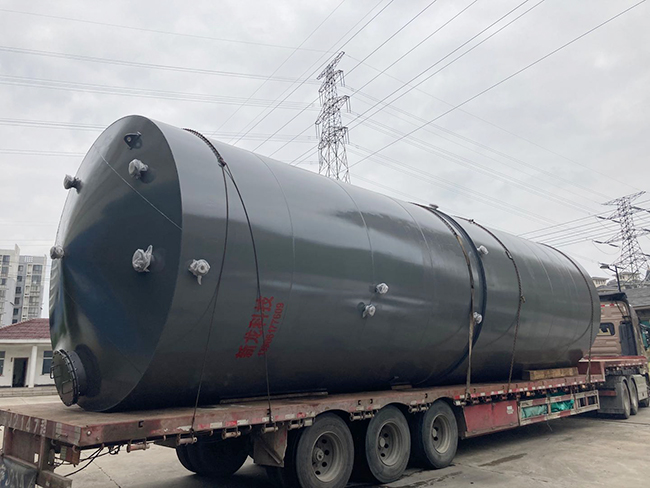
早上七点四十,车间门口的签到表刚翻到新的一页,今天要发运的是两台立式钢衬塑储罐,容积分别是二十立方和三十立方。按车间老规矩,发货前的“体检”必须在装车之前全部走完,质检老周把记录夹往腋下一夹,第一站先去滚塑完工区,那里还留着昨夜降温后的余温,地面上湿漉漉的,是夜里喷淋冷却留下的水痕。
第一道关是电火花检漏。操作工先把探头的工作电压调到工艺卡上规定的数值,又拿一块带标准针孔的检测板试了一下报警灵敏度,确认机器没问题才正式开工。钢衬塑的内衬是一层热塑性塑料,金属壳体接负极、探头接正极,一旦里头藏着针孔,电流就会击穿空气放出火花,报警灯跟着亮起来。今天这台二十立方的罐子,探头从罐底螺旋着扫到罐顶,整整转了三圈,连人孔翻边那种拐角都没放过,报警一次没响,老周在记录表上打了个勾,备注栏里写“全壁未见击穿点”。
紧挨着的是第二道关,衬里厚度测量。钢衬塑的衬层讲究均匀,不是越厚越保险,但绝不能低于图纸下限,太厚反而会在使用中产生内应力。质检拿起磁性测厚仪,先在标准试片上归零校准,再在罐壁取了十二个测点,上中下三圈各四个,读数一个不落地抄进记录。三十立方那台在靠近人孔的位置测到一个偏薄点,差了零点二毫米,老周没放行,让班组把那一小块补衬后再复测,复测读数达标了才往后续走。
第三道关最磨人,是充水试验。罐体就位后接上临时水管,按额定液位分三次注水,每到一个台阶稳压半小时,盯着壳体焊缝、法兰面、人孔密封圈,看有没有渗漏或者鼓肚。今天的试验从上午十点一直做到下午两点,水位顶到最高线时,老周拿手电筒照着法兰缝逐个看,又俯身敲了敲罐壁听声,液面计读数稳稳不动,这才在表上签了字。
三关走完,还不能直接装车。三张检测表要并到同一份出厂检验单上,质检、班组长、发货员三方签字,再贴上合格证和介质适配标签。标签上写清了这台罐子适用的温度区间和禁止接触的介质种类,现场安装时扫一眼就能对上号,避免用错场合把内衬提前泡坏。
临装车前还有个不起眼却要紧的动作——排空。试验用的水得从罐底排污口彻底放干净,否则长途运输途中水在里面晃荡,会反复顶撞内衬,冬天还有冻裂的风险。水放尽,盲板封好,木托盘垫稳,叉车才把罐子送上挂车。老周在出厂检验单最后一栏补了一笔:“三关全过,准予发运”。
发车前十分钟,老周又把两份检验单拍了照归档,一台罐子一份,云端和车间台账各留一份。他说这习惯是早年吃过亏——有回工地打电话来说液位计读数不对,翻出当时的检漏记录一比对,才确认是现场安装时把法兰垫圈装反了,跟出厂质量无关。从那以后,三道关的记录他一份都不肯丢。
挂车驶出大门时,老周把记录夹合上,顺手在封面写上当天的日期和车号。他常挂在嘴边一句话:罐子发出去只是开始,三道关留下的那几页纸,才是它往后十年能不能稳稳当当的凭据。下一台要检的卧式罐已经在滚塑区待着,明早七点四十,这套流程还得再走一遍。
发布时间:2026年08月09日 12:33
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇