139 0617 7609

林工把安全帽往桌上一搁,指着车间里并排的两条线:今天我就想把这个事问清楚。左边这台转炉在烘,右边那条线在往钢壳里塞衬里,它俩最后都叫钢衬塑储罐,可出来的东西是一回事吗?
周工笑:差得远。左边是滚塑,右边是紧衬。简单说,滚塑是先有壳、再在壳里长衬里;紧衬反过来,先做好衬里、再塞进壳里胀紧。这一步顺序一反,后面所有脾气都不一样。
林工:先说滚塑。它怎么让塑料长进钢壳的?
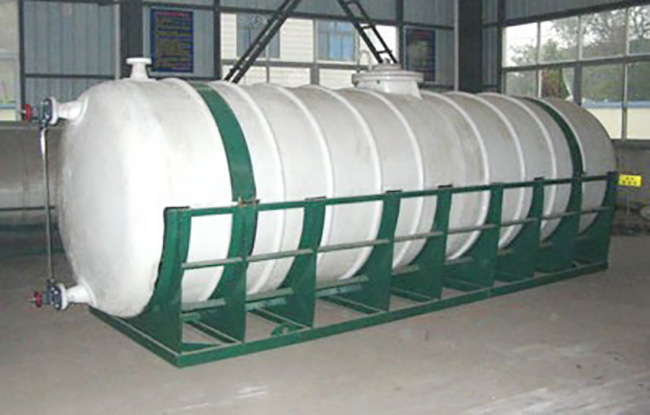
周工:滚塑炉里,钢壳是空心的,工人把塑料粉末倒进去,封好人孔,整台罐进炉加热的同时绕两个轴翻滚。粉末受热熔融,靠离心力均匀甩贴到内壁,冷却后就成了跟钢壳贴死的一层。它没有另外的接缝,整张衬里是一气呵成长出来的。
林工:那紧衬呢?
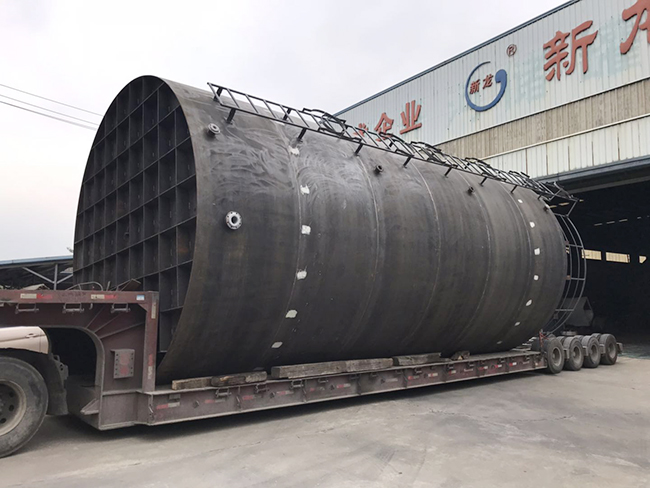
周工:紧衬的衬里是先在别处单独做好的,常见的是把 PP 或 PE 板材先焊成一个内胆形状,再整体塞进钢壳,靠机械胀紧或者封口的方式跟壳子固定住。相当于先缝好一件衣服,再套进外套里。它的衬里本身有焊缝,这是和滚塑最大的外观区别。
林工:结合得牢不牢,两种差在哪?
周工:滚塑的塑料是熔融后直接跟钢壳内表面咬合,中间没有空气层,介质想钻都钻不进去。紧衬是靠胀紧力把衬里顶在壳壁上,界面上严格说有一层极薄的间隙,所以紧衬对封口和胀紧工艺特别依赖。胀得不匀,局部就会鼓包或者脱壳,这点在验收时要用小锤敲、用测厚仪量来确认。
林工:厚度能不能控?
周工:都能控,但逻辑不同。滚塑的厚度由粉末量和翻滚时间决定,越转越匀,大直径、带异形拐角的罐它最擅长,拐角也能裹得很服帖。紧衬的板材本来厚度就一致,优势是能上更厚的板,比如你想用十二毫米的 PP,紧衬比把滚塑粉末堆到十二毫米要现实得多,炉子和时间都扛不住那么厚。
林工:我关心效率。一批活赶工期,哪个快?
周工:紧衬节拍明显快。滚塑要进炉、要翻滚、要等冷却,一个炉次动辄几小时;紧衬的衬里可以提前在另一条线上并行预制,到总装时往里一套就行。所以急单、标准尺寸的,紧衬更划算;非标异形、又要求整体无接缝的,往往还是得滚塑。
林工:后期谁更容易出毛病?
周工:紧衬的焊缝是天然的薄弱点,长期热胀冷缩,焊缝附近最容易先出问题,所以紧衬罐出厂前电火花检漏要格外盯着焊缝那几道。滚塑是一整张,理论上针孔点更少,但它怕没烘透。局部粉末没熔融好,冷却后就是一处隐性的附着力缺陷,这要靠炉温曲线和抽检来兜住,不能只看表面亮不亮。
林工:介质方面怎么选?
周工:滚塑常用的 PE、PO 粉末流动性好,适合大多数酸碱;紧衬因为能上厚板,碰到温度偏高、要更强耐温的介质,PP 紧衬反而更稳。真要定,得把你那介质的酸碱性、温度区间、有没有溶剂一起甩给厂家,让他两种都排一遍,看哪个在寿命和价格上更合算,别凭印象点一种。
林工点点头:所以我不能光看都是钢衬塑就当一样买。
周工:对。同一张工况表,滚塑和紧衬给出的方案可能厚度不同、价格不同、质保口径也不同。你拿到选型单,先问清楚他写的是哪一种成型,再往下谈别的,免得后面扯皮扯到罐子漏了才想起这茬。
发布时间:2026年08月18日 15:32
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇