139 0617 7609
2026年春天,苏南一家做环氧树脂改性的小化工厂上了两套真空转料系统。两条线几乎一模一样:都是把中间罐里的半成品用真空抽到反应釜里,一天要抽好几趟。两套中间罐容积都是二十方,立式、带盘管夹套,外观看着也没什么两样。唯一不同,一号线那台是纯塑的——整台用聚丙烯板焊接成型,没裹一点钢。二号线那台是钢衬塑的,外层碳钢壳,里头衬了四毫米厚的PO。投产头三个月,抽料频率不高,谁也没把这点差别当回事。
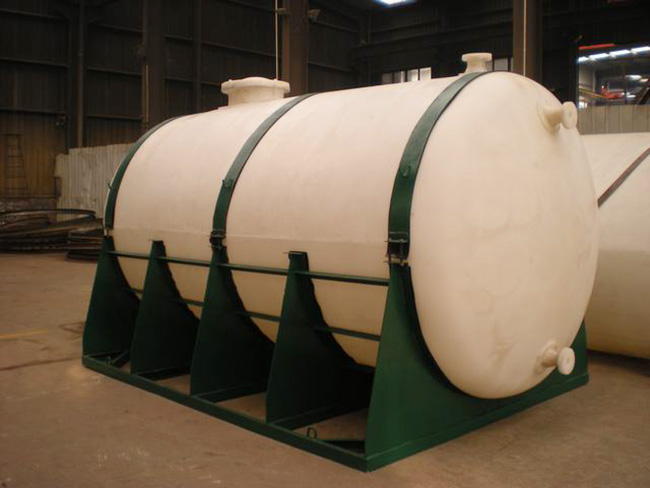
出问题是在一个梅雨季的深夜。一号线在抽料,真空泵把罐内压力拉到负六十千帕左右,相当于罐壁内外差着快一个大气压的六成。操作工听见“咔”的一声闷响,跑过去看,一号罐中段往里凹进去一块,像被人从侧面推了一掌。凹的地方刚好在夹套盘管正上方,壁面起了几道不规则的褶皱,最深的能塞进一个拳头。那台纯塑罐本来壁厚就有限,聚丙烯在负压下撑不住,整片壁板往内塌。线停了,料没抽完,下游反应釜那边也跟着等料,罐还得拆下来返厂矫形,前后耽误了小一周。
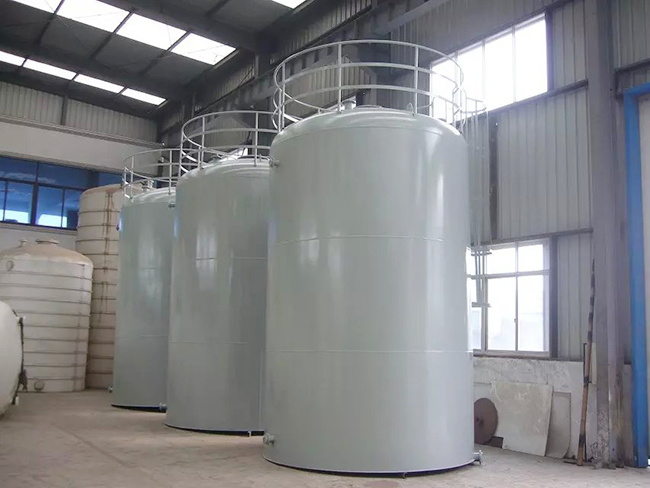
隔壁的二号线那晚也在抽,真空度拉到差不多的数,可监控里罐壁曲线一点没动。钢衬塑那台,外面裹着六毫米碳钢壳,壳体上还按受力分布焊了几道加强箍,钢的强度拿来对抗那点压差绰绰有余,里头PO衬里根本不用去扛大气压——它只负责防腐,结构上的力全让钢壳替它顶了。操作工看完一号线那台凹进去的罐,回头瞅二号线,说了一句“同样在抽,它倒像没事人”,连夹套上的水迹都没多一道。
为什么差这么多?把受力摊开看就清楚了。常温下大气压大约一百千帕,负压六十千帕意味着罐壁每平方米要承受六万牛顿往里压的力。一台二十方立式罐的侧面积随便算算就好几平方米,总压力能到十几万牛,差不多十几吨往里挤。纯塑罐的壁板靠自身刚度对抗,聚丙烯弹性模量低,壁一薄就顶不住。钢衬塑的钢壳弹性模量是塑料的一百多倍,加上那几道加强箍把受力分散开,这点压差在钢壳看来几乎可以忽略,于是壁面只会有肉眼看不出的微变形。
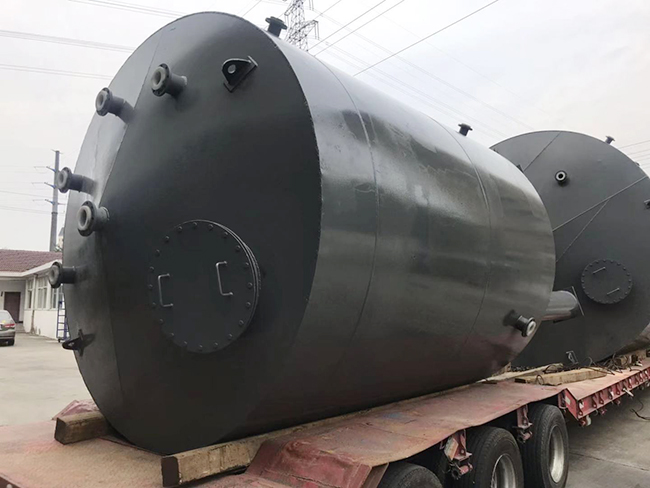
还有个容易被忽略的点:纯塑罐在负压下不光是瘪,瘪了之后衬里跟着受拉。壁板内凹会把里面那层材料拉出应力集中,原本焊得好的接缝、法兰根部的翻边位置,最容易先出问题。钢衬塑因为钢壳先扛了力,里面的PO衬里基本处在“被钢壳包着、不受外面压差”的状态,负压工况对它来说不过是寻常一天。这也解释了为什么很多真空抽料、真空上料的工位,厂家在出方案时会直接建议上钢衬塑而不是全塑。
顺带说一个运行习惯。负压抽料停泵之后,罐里常常还留着残余真空,要等空气从管路缓过来才能回到常压。有的工位会在罐顶装一只真空破坏阀或者呼吸阀,抽完自动补气,避免停泵后罐壁长时间扛着负压。纯塑罐要是没这配置,停泵那一阵子反而最危险;钢衬塑因为有钢壳兜底,即便阀门没及时开,也多半只是多撑一会儿,不至于当场变形。
后来那家厂把一号线的纯塑罐也换成了钢衬塑。不是全塑不能用,是它得用在常压、或者微正压的工况里才稳妥。一旦工艺里有真空转料、真空上料、倒罐抽吸这类动作,罐壁就要频繁面对往里挤的力,这时候外面有没有那层钢,差别就摆在眼前。投用半年多,两条线再没因为罐壁变形停过车,一号线那台返厂矫形耽误的工期,倒成了后来选型会上常提的一桩教训。
发布时间:2026年11月11日 09:45
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇