139 0617 7609

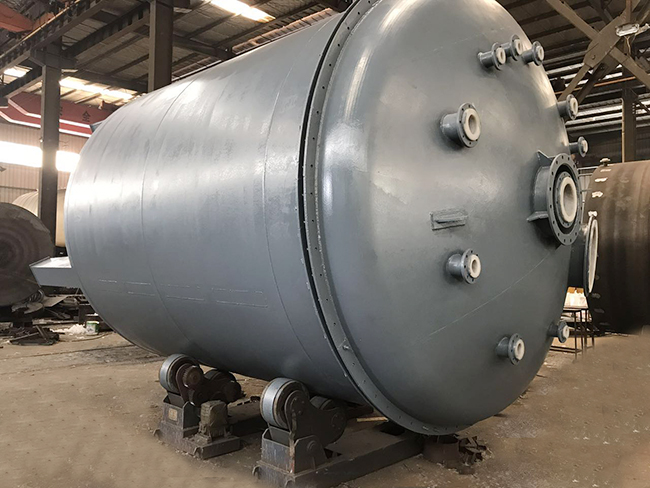
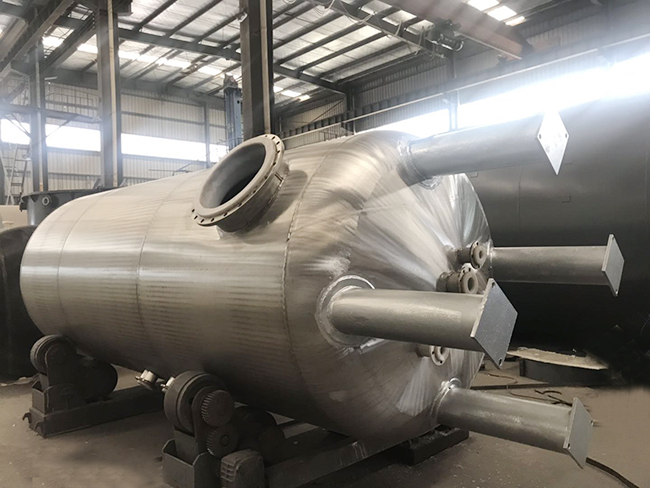
PE(聚乙烯)内衬,车间里最常叫的名字是 LLDPE,滚塑成型时用得最普遍。它最舒服的温度区间在常温到六十度之间,稀酸稀碱几乎来者不拒,盐酸、稀硫酸、稀释过的氢氟酸、甚至浓度不高的氢氧化钠液,配上 PE 内衬都是性价比最高的组合。它的长处是韧性好,罐体受点磕碰也不容易脆裂,冬天低温下也不爱开裂。滚塑时 PE 粉料在模具里熔成一体,没有拼缝,这也让它在装含细微颗粒的浆料时不容易从焊缝处先坏。常见 PE 内衬厚度在五到八毫米,介质腐蚀性偏弱时取下限,偏强或有颗粒冲刷时往上限靠,这个厚度区间基本能覆盖大多数稀酸稀碱的日常工作。
但 PE 怕两件事。一是温度顶不上去,长期泡在八十度以上的介质里,内衬会慢慢发软变形,原本贴着钢壳的衬里开始起鼓,最后脱壳漏液;二是它扛不住强氧化剂,浓硫酸、浓硝酸、铬酸、高锰酸钾液这类一上来就把 PE 咬穿。挑 PE 的时候别只看能装什么,还要把最高工作温度和峰值浓度一起卡死。不少现场漏液不是介质选错,是夏天罐壁被太阳晒到七八十度,温度先越了线,介质本身明明是稀的也没救回来。
PP(聚丙烯)内衬走的是另一条路线。它的分子链比 PE 更规整,耐温因此更硬气,长期用在一百度上下没问题,短时冲到一百一十度也能扛。所以热的碱液、六十到九十度的稀酸、还有含少量有机溶剂的清洗液,PP 比 PE 更稳。另外 PP 表面更挺括,做立式罐的薄壁内衬时不容易塌陷,成型之后平整度高,焊缝搭接也更服帖,这也让它常用于对外观和卫生有要求的食品、纯水场合。厚度上 PP 衬里常做到四到六毫米,太薄立式罐上部容易被吸瘪,太厚又浪费且增加脱壳风险,通常按罐径和介质比重反推一个合理值。
PP 的软肋在低温脆性。零度以下尤其逼近零下,它比 PE 更容易发脆,北方露天罐如果介质可能降到冰点附近,就得在 PP 外侧多想一层保温或伴热,否则一次寒潮就可能让内衬出现肉眼难辨的细纹。还有一点常被忽略:PP 对部分卤代烃和芳香烃耐受一般,装甲苯、二甲苯、氯化烃这类有机溶剂时别想当然,最好先剪一小块样片做浸泡试验,泡够七十二小时看有没有发胀变色再拍板,共聚改性的 PP 在这块会比均聚的略好一些。
PO(聚烯烃,常见是 PO 改性料)经常被当成全能替补来用。它把 PE 的韧性和 PP 的部分耐温揉在一起,综合表现更均衡。很多现场选 PO,是因为它既能应付稍高的温度,又保留了不错的抗冲击性,对混酸、含颗粒的浆料、甚至带点机杂质的回收液这类杂活包容度更高。紧衬工艺里 PO 出场率尤其高,因为它能和钢壳粘得更牢,负压抽料时不容易脱壳,这点在需要真空上料的工况里很关键。
PO 也有自己的边界。它的耐温上限通常落在 PE 和 PP 之间偏上,强氧化性酸和高温芳烃照样不在它的舒适区。挑 PO 时最容易踩的坑,是把综合好理解成啥都行,结果用在浓硫酸或九十度以上的芳烃里照样穿孔。给它派活之前,先把介质清单、峰值温度、有没有抽真空这三件事摊开,确认确实落在那段均衡区间里再下单。如果工况刚好卡在 PE 和 PP 的中间地带,PO 才最值得翻出来用,比事后补漏省心得多。
发布时间:2026年08月20日 09:27
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇