139 0617 7609
前两天碰到一个工况,甲方在技术规范里直接写死“筒体钢板不得薄于16毫米”,理由是越厚越保险。把这句话拆开看,它其实把两件事混在了一起:钢壳到底在替谁受力,以及那层塑料衬里到底在哪个环节起作用。
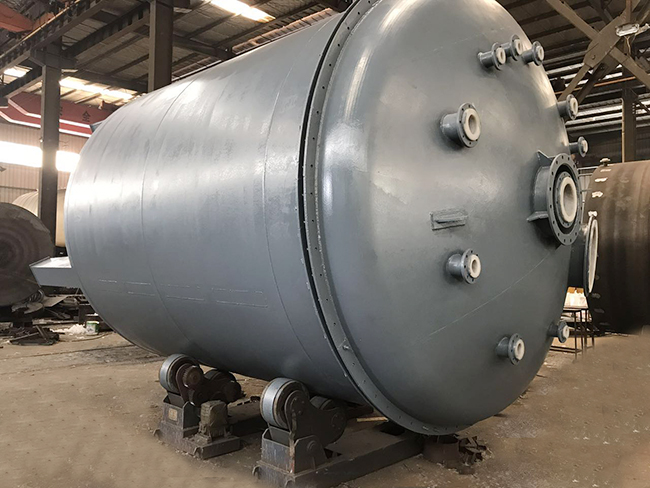
钢衬塑储罐里真正跟介质打交道的是内衬,钢壳并不直接碰料液。所以决定钢壳该多厚的第一步,不是“介质多凶”,而是“这台罐的钢壳要替整台设备扛住哪些载荷”。立式罐装满时,底部那一圈筒壁承受的是从液面一路压下来的静水压力,这个压力和介质密度、液面高度直接挂钩,跟它腐蚀性没什么关系。同样是常压立式罐,装盐酸和装纯水,只要密度接近、液位一样高,底部筒壁受的环向应力就是同一档。
顺着这条往下推,环向应力的那套公式一摆出来,壁厚就和“设计内压或常压下的液柱高度”“钢材许用应力”“筒体直径”绑在了一起。直径越大、液位越高,需要的钢壳越厚,这是一道反推题:先定许用应力,再反算到最小壁厚,留一点腐蚀裕量,最后落到8毫米还是10毫米,是算出来的,不是拍脑袋往上加出来的。
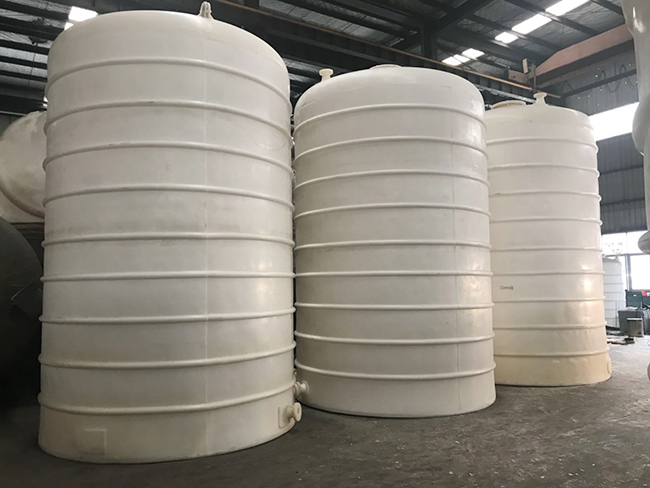
真正容易被忽略的是,塑料衬里在这一步几乎不替钢壳分担压力。滚塑或者紧衬上去的PE、PO层,软化温度、抗渗透、耐温变是它该管的,但它不是承压层。有人觉得“衬里做厚一点,钢板就能薄一点”,在常压储运里这个账算不平。衬里厚度是跟着介质温度、渗透风险走的,和钢壳承压是两本账,硬凑到一起只会把两头的余量都搞乱,最后两头都不够用。
再往深处走一步,载荷还不止静水压力这一项。罐里存的是60度的热碱,钢壳和衬里的线膨胀系数不一样,升温时钢壳想胀、衬里被它裹着也得跟着动,壁厚一旦加得过头,钢壳的热惯性变大,升温降温都慢半拍,衬里和钢壳之间那点温度差反而被放大,局部脱壳的风险不是降了,是升了。厚度往厚里走,在这一环上帮的是倒忙。
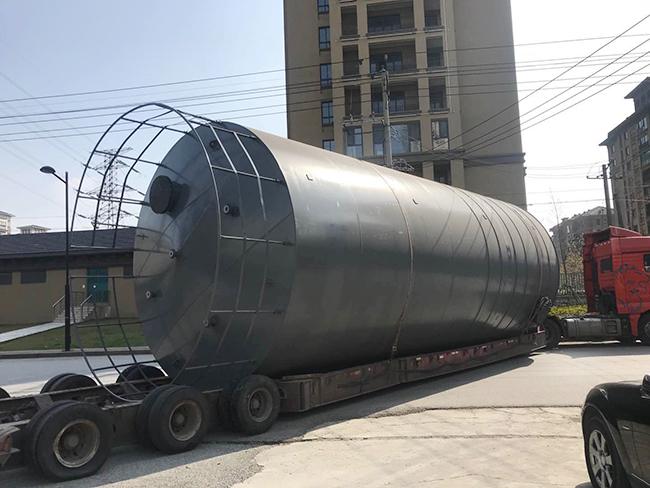
自重和基础的账也得一起算。同样的40方立式罐,钢板从10毫米加到16毫米,整台重量往上蹿一大截,设备基础、吊装机械、运输车辆的等级全跟着抬。地基是老厂房的水磨石地面,还是新浇筑的钢筋混凝土墩,能托住的自重上限不一样,壁厚往厚里走,最后卡住你的可能不是强度,而是地坪和吊车。
焊接这一关也反过来约束厚度。钢板越厚,焊透越难,筒体环缝、纵缝的坡口和预热要求越高,热输入一大,焊后变形和残余应力都更难收拾。钢厂能供16毫米板不假,但到了现场卷板和自动焊这一环,厚度每加一档,合格率就掉一截,返修多一遍,衬里前的钢壳整形工作量也跟着涨,省下来的那点“安全感”很可能被焊接返修吃掉。
壁厚还牵动衬里工序本身。厚壁钢壳滚塑或者紧衬时,钢板蓄热多,升温曲线被迫拉长,里外温差更难压平,翻边和封头转角处的衬里均匀性反而更难保证,检漏时电火花走一遍的时间也更久。为了那几毫米钢板去拉长整条衬里线的节拍,对产能和一次合格率都是实打实的拖累。
把这几条串起来看,壁厚其实是一道多约束下的反推题:静水压力定下限,许用应力和腐蚀裕量给基准,温度带来的膨胀差、自重与基础承载力、焊接与卷板的可制造性,分别在上面加减砝码,每一项都在替上一档厚度投票或者否决。
发布时间:2026年10月30日 09:41
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇