139 0617 7609
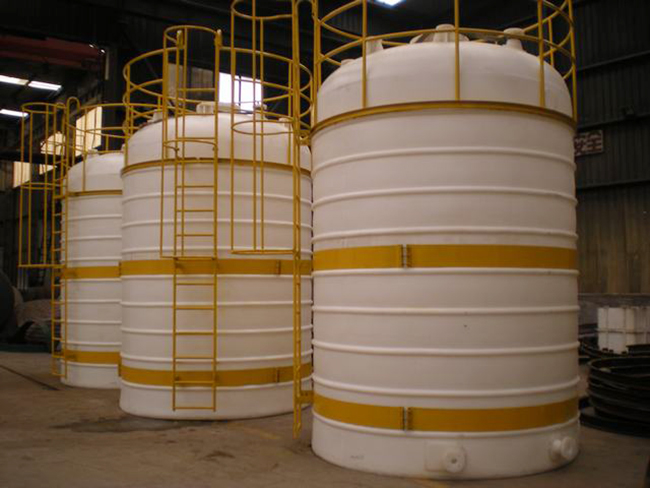
接单那天是个周三,盐城一家处理含氟废水的厂打来电话,说二号三十方立式钢衬塑储罐,下封头上方约四十公分处的筒壁,被施工队拆管廊时掉下的角铁划了道二十多公分的口子,衬里露了底。我们挂了工单,派两个人带料去现场,约好第二天一早进场。
出发前先把料和工具点一遍:PO 修补料双组分、补强片按打磨区尺寸裁好留足余量、角磨机配百叶片、丙酮、橡胶辊、美纹纸、电火花检漏仪,还有防毒半面罩和便携式气体检测仪。缺一样到现场再调头就要耽误半天,所以出车前我们对着工单逐项打勾,连备用的铲刀和手套都多带了一套。
到场先做的不是动手,是把罐里剩的含氟废水用临时泵抽到备用罐,抽到见底再开人孔通风。含氟废水刺激性大,人孔一开就往外冒白雾,戴了防毒半面罩才敢靠近。通风两小时,测了下罐内气体,确认没有积聚的挥发物,才允许下到作业面附近搭脚手架。
破损点定位后,先用角磨机配百叶片把口子边缘的毛刺和发脆的衬里修掉,打磨范围比裂口往外扩出十公分,露出干净的钢壳基层。钢壳上那层还粘着的旧衬里要用铲刀刮净,不然后面粘不牢。打磨下来的碎屑用吸尘器收走,不能留粉在罐底。
表面处理完做活化,用丙酮把打磨面擦两遍,直到布上不再带出黄色污迹。这一步急不得,含氟废水干后留下的盐霜要是没擦净,胶层一年半载就会从边缘起皮。擦完等它自然挥发,不拿热风去催。
补强片用的是和原衬里同类的 PO 板材,不是随便扯块塑料凑数。PO 跟钢壳、跟修补胶的亲和度都好,热伸缩也跟罐体对得上,贴上去以后不会因为温差反复涨缩而边角翘起。裁片时把四个边角倒成小圆角,减少应力集中,也让后面滚压时不容易在尖角处憋出气泡。
配胶是按 PO 修补料的双组分比例来的,A 组分和固化剂倒在搪瓷盆里用手提电钻带桨叶搅,转速别太高,免得卷进气泡。搅到颜色均匀、没有丝缕,静置两分钟消泡。胶的适用期短,配完要在四十分钟内用完,所以我们都是先算好单次涂布量再配,不贪多。
涂布分两层,第一层薄刮打底,把钢壳和残留衬里的过渡面都盖住;第二层厚刮到约三毫米,趁湿把裁好的 PO 补强片贴上去,补强片比打磨区再大五公分。贴完用橡胶辊从中心往四周滚压,把气泡和多余的胶赶出来,边角用手套压实。
滚压完用美纹纸把补片四周临时压住,防止它因为胶的流挂往下坠。然后让它在现场自然固化,初固要六小时,完全固化要等满二十四小时。期间罐区拉了警戒带,挂了“禁止进液”的牌子,施工队那边也打了招呼,这一天不能再碰这台罐。
固化后撤掉美纹纸,用电火花检漏仪在补片区域扫了一遍,电压调到合适档,没有报警声,说明补片下没有针孔。再往罐里回灌了少量清水做闭水试验,静置一晚,第二天早上看地面和基础墩都是干的,确认不漏,工单才签了字收尾。
一周后我们回访,让操作工把罐打满正常运行,再去罐底和基础墩看了一圈,补片边缘没有渗迹,电火花复扫依旧安静。这种冷粘修补不指望它顶一辈子,但处理这种意外划伤,先兜住漏、把计划检修的窗口期抢回来,往往比整台返厂更划算。
发布时间:2026年10月20日 09:44
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇