139 0617 7609

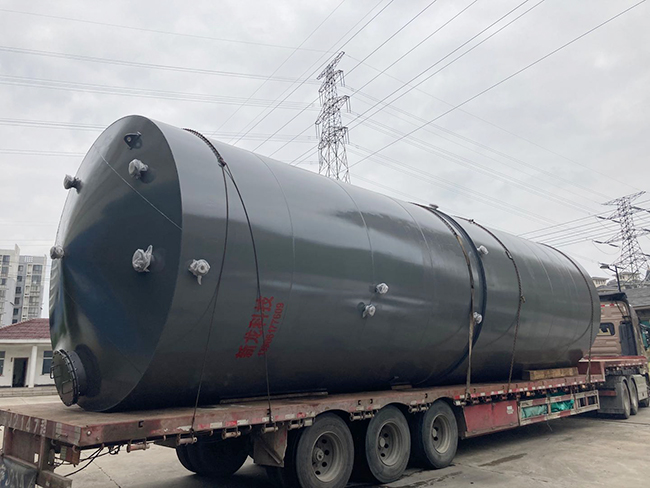
06:20 天还没亮,二十方立式罐已经吊到了终检区。质检老周把电火花检漏仪的接地夹往罐体钢壳上一夹,金属刷探头开始在 PE 衬里的焊缝上慢慢游走。这道关叫针孔检漏,是整个出厂流程里最不饶人的一道。钢衬塑的命门就在钢壳和塑料衬里那层界面——衬里哪怕藏着一个比针尖还小的孔,介质就会顺着孔渗进去,从内壁一点点啃钢壳,等外头锈迹斑出来时往往已经烂穿,整台罐都得返厂重做。检漏电压是按衬里厚度调好的,每毫米大概对应几千伏,太低压不住干扰、太高又会击穿好衬里。探头扫过的地方要是冒出“滋啦”一声,就说明底下有通道,那一段焊缝得整段返修重衬,别想糊弄过去。
07:40 第一遍扫完,探头在北侧封头拼接缝附近叫了一声。老周没急着下结论,把电压降了一档又复扫一次,确认不是接地不良造成的干扰误报,才在罐壁上用记号笔圈了个圈。返修工接过位置,把那段衬里用角磨机打掉,补喷一层滚塑粉料,再送回炉里重新熔融塑化。炉温得控在材料软化点附近,高了会流挂、低了融不匀,这也是为什么返修比新做更费神。这种事在终检区不算稀奇,但每返一次修,发货时间就得往后挪一截,所以这一关老周扫得格外慢,一寸焊缝都不肯跳过去。
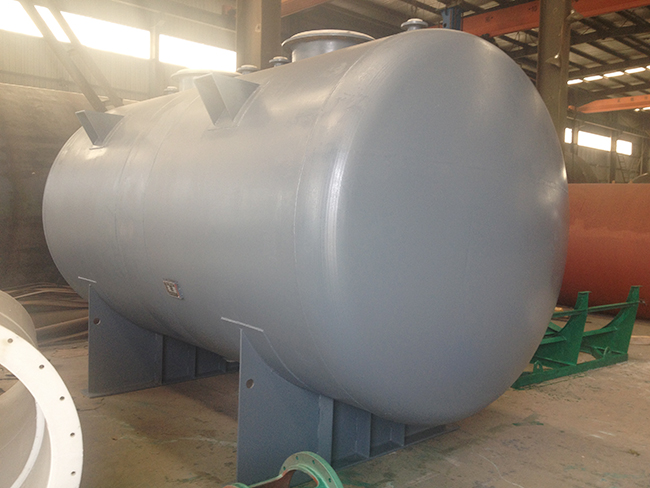
09:10 针孔关过了,吊车把罐子挪到注水台。第二道是盛水试验,说白了就是往里灌满水,让罐子自己说话。水从顶部人孔泵进去,一直灌到溢流口为止,然后静置四小时,看漏不漏,再看罐壁有没有肉眼可见的鼓包或变形。之所以定四小时,是让钢壳在满水状态下充分受力、把暗缝慢慢逼出来,时间太短容易放过去。钢衬塑是钢壳撑强度、塑料衬里扛腐蚀,盛水这关主要验证钢壳的焊接质量和整体刚度——筒体要是有暗伤或者拼缝没焊透,满水状态下最容易现形。那四个钟头里,老周每隔一阵就绕罐子走一圈,手电筒贴着焊缝照,专看有没有水珠慢慢渗出来。有些厂图快只静置两小时,老周不认这套,宁可晚下班也要把四小时熬满。
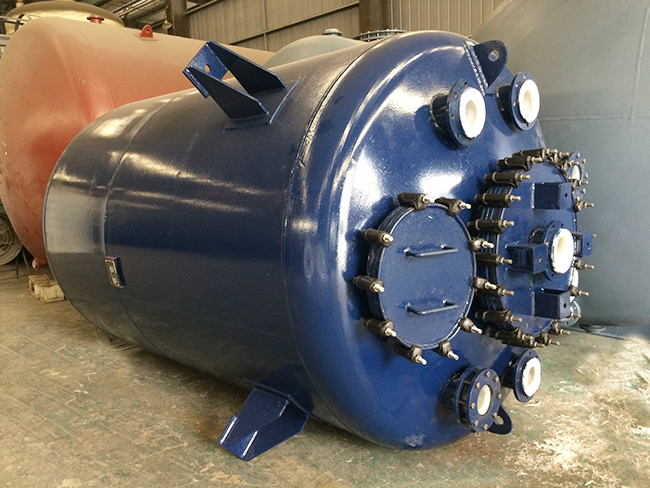
13:30 水放掉,罐子外壁擦干,进第三道:外观与尺寸终检。这一关不靠仪器叫不叫,靠的是尺子和眼睛。法兰密封面的平整度要逐片贴塞尺,螺栓孔的中心距拿卷尺对着图纸一张张量,支腿高度、总高的偏差都不能越过公差线。还有衬里翻边的圆润程度——翻边要是起皱或者裂口,介质长期冲刷那道接缝就容易出问题。铭牌上的容积、压力、介质标注也得和图纸对一遍,漆面磕碰掉的还得补。老周把每项数据念出来,记录员在出厂检验单上一项项打钩,哪条对不上,这一栏就先空着,等整改完再补。这一道不淘汰人,但最考验耐心,尺寸差一厘米,到了现场法兰就对不上管口。
15:00 三关都过,检验单终于填满。老周在结论栏签了字,质管章往上一盖,这台罐子才算拿到离开车间的通行证。吊车把它送上平板车时,车间的灯已经亮了。旁边还有两台在等针孔检漏,探头的“滋啦”声隔一阵就响一下,终检区这点动静,从来不会因为哪台罐子合格了就安静下来。
发布时间:2026年10月04日 09:49
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇