139 0617 7609

先说一个常被忽略的事实:钢衬塑储罐里真正接触介质的,是里面那层塑料衬里,外面的钢板壳子主要干两件事——扛住罐子内外那点压差,以及给衬里当一副不会塌的骨架。既然钢壳是承压外衣,它的厚度就该由这道压力反推出来,而不是凭多加点总没错的念头往上堆。设计压力定了,再算上介质对钢板的腐蚀裕量、钢板轧制时的负偏差,最后才落到采购单张板上能买到的最小名义厚度。这条链一摊开,厚度其实是个算出来的结果,不是保险系数。
把钢板加厚,第一道坎先卡在焊接上。钢衬塑的钢壳大多是厂里拼焊的,板越厚,焊一道缝要填的金属就越多,焊接热输入跟着涨。热输入一大,焊缝两边那圈热影响区的晶粒就长得粗大,韧性往下掉,反而更容易在焊趾这种应力集中的地方裂。焊接工艺评定对每个厚度区间都有热输入上限,超了就得换工艺、加预热、缓冷。光是把壁从八毫米加到十二毫米,可能整条焊缝的焊接规范都要重做一遍,这跟加厚更保险的直觉是反着的。
第二道坎在里面的衬里成型。钢衬塑多半用滚塑工艺,把钢壳转着圈加热,让塑料粉料在壁上熔成一体。钢板本身是个热容很大的块头,板越厚,炉子里要把它内外都烘到工艺温度就越慢,内外壁温差也越大。温差一大,靠近钢板这侧的料和贴着模具那侧的料熔融程度就不同步,容易出现烧结不透、结合层疏松。换句话说,你为了结实把外壳加厚,可能反过来把里面那层真正防腐的衬里搞得不瓷实,捡了钢壳的芝麻,漏了衬里的西瓜。
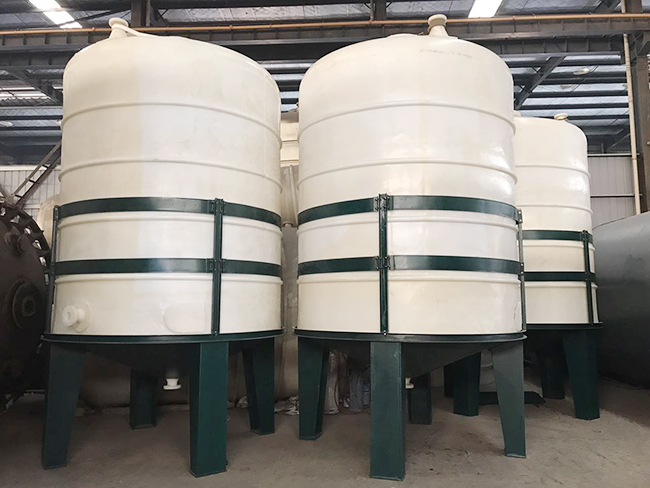
第三笔账是自重。壁厚和重量几乎是线性走的,钢板每加一毫米,整罐质量就实打实地往上抬。二十立方的立式罐,壁板从十毫米加到十四毫米,自重能多出小半吨,这半吨会顺着支座一路压到设备基础上。地基要重新核算,吊车吨位要上调,运输车辆的轴荷也可能超限。为了一个未必必要的厚度余量,把配套的吊、运、基全套成本往上顶,这笔账算下来常常不划算,风险还往土建那边转移。
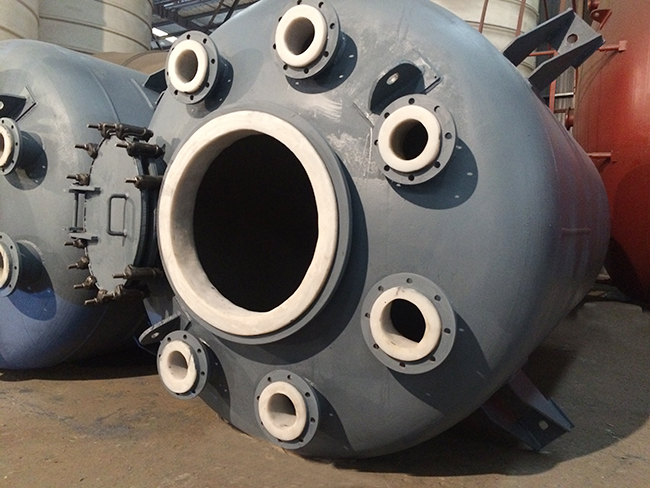
还有个容易想当然的地方:罐壁开孔、接管根部的应力集中,靠的是局部补强去化解,比如补强圈或者整体补强板,而不是把整张壁板加厚。整体加厚等于为了一个点的麻烦,把整面墙都加粗,材料、焊接、自重三笔开销一起涨,却只解决了一个局部问题。真正讲究的方案,是哪里受力异常补哪里,而不是一刀切地全罐加厚。再补一句,板越厚,超声波测厚和射线探伤的判读也越费劲,焊缝里藏的未熔合更不容易被探出来,安全裕度反而被检测难度悄悄吃掉了。
所以厚度这东西,下面有工艺下限托着——太薄了滚塑时壳体刚性不够,吊装转运容易变形,甚至衬里烧出来壁厚不均;上面又有焊接、滚塑、自重这三条线一起压着上限。它不是一个可以随意往大里填的数字,而是一道被两头夹出来的反推题。下次有供应商说给你加到十六毫米更耐用,或者你自己想拍板加厚,先把刚才这几条受力账摊开对一遍,看那个厚度到底是按什么工况、什么规范算出来的,比盯着数字大小有用得多。
发布时间:2026年09月16日 09:31
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇