139 0617 7609

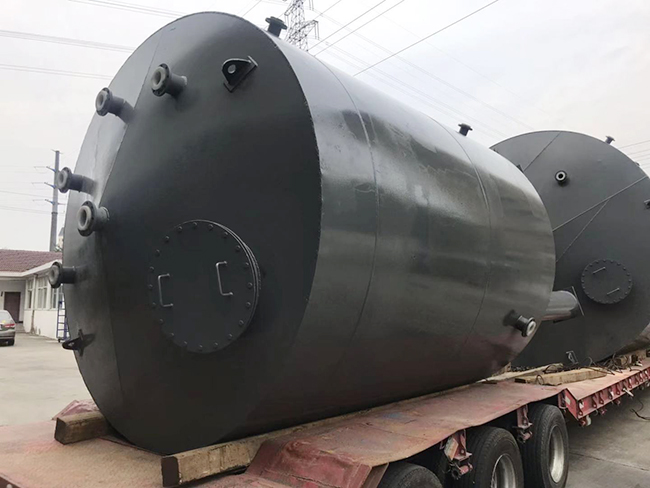
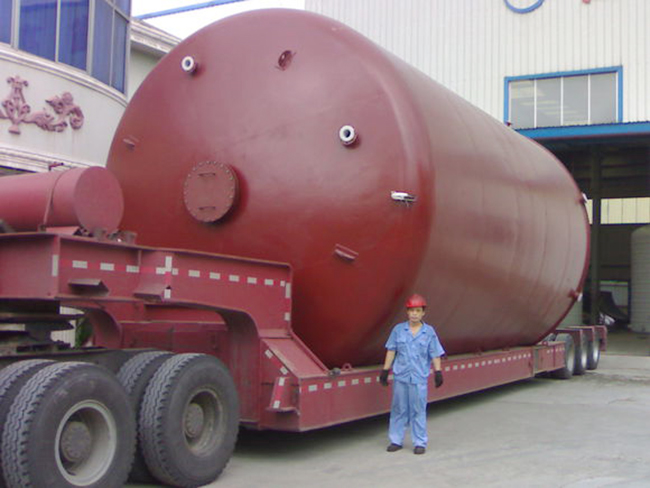
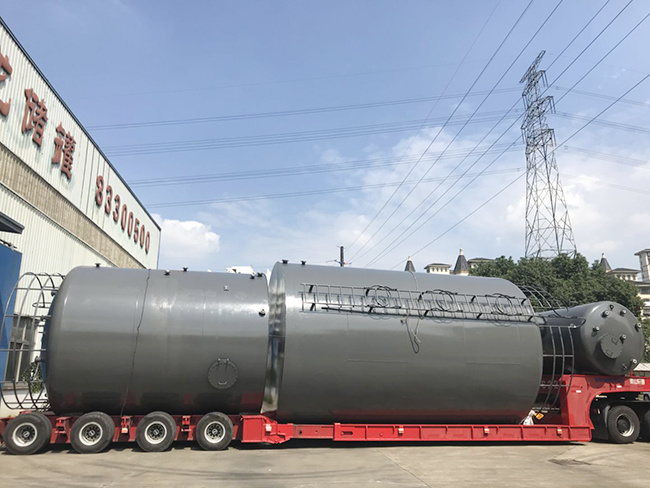
采购老郑一大早就堵在车间门口,手里攥着两张照片。“李工,你给看看,这两台罐子,一台说是滚塑成型,一台说是紧衬成型,外表看着差不多,价格差出一大截,这钱花得值不值?”
李工放下手里的量杯,接过照片。“老郑你这问题问到点子上了。外行看热闹,这两台罐子外壳都是钢,里头都衬着塑料,可成型路子完全两码事。”
“那滚塑那台,塑料是怎么‘长’到钢壳上的?”老郑追着问。
“滚塑用的是线性低密度聚乙烯粉末,倒进钢制模具,模具架在机器上一边转一边进炉。炉温两百多度,粉料受热熔化,因为模具不停翻滚,融料就均匀地挂满内壁,冷却定型后内壁就是一层完整的塑料壳。好处是没接缝、没焊缝,整张皮连成一片,针孔天然就少。”
老郑点点头,又指另一张照片。“那紧衬这台呢?”
“紧衬走的是另外一条路。厂家先把塑料板材按罐体尺寸裁好,在钢壳内壁上涂一层粘接剂,再用专用设备把板块一块块压贴上去,像给罐子内壁贴瓷砖。贴完还要整体加热让粘接层固化。它的强项是能衬比较厚的板,PP、PO 这类材料用紧衬更顺手,而且板子本身是成品料,材质一致性好。”
“听起来紧衬更结实?”老郑眼睛一亮。
“别急着下结论。”李工摆摆手,“紧衬的命门在接缝和粘接面。板块和板块之间要搭焊,搭焊处要是没压严实,介质就可能顺着缝往钢壳里钻,时间一长鼓包、脱层就来了。滚塑虽然没缝,但壁厚均匀度受转速和粉料影响,薄的地方耐磨性会弱一点。所以不是谁比谁绝对好,是看你要装什么。”
老郑摸着下巴。“我那批罐子主要装三十度的稀硫酸,时不时还有点颗粒冲刷,该选哪个?”
“三十度稀硫酸,PE 完全扛得住。你又提到颗粒冲刷,那就得在乎内壁耐磨。滚塑 PE 整体无缝,没有焊缝被颗粒啃的风险,我觉得滚塑更对口。要是介质换成了八九十度的热碱,PE 就顶不住了,得用 PP 或者 PO,那紧衬反而更合适,因为 PP 板紧衬工艺成熟,厚度也能做上去。”
“怪不得上次报价单一台便宜一台贵。”老郑把照片收起来,“敢情差的不只是牌子,是里头这层塑料‘长’出来的法子不一样。”
“就是这个理。”李工把量杯放回台面,“下次拿不准,先告诉我们介质浓度、温度和有没有固体颗粒,工艺路线我们替你定,比你自己盯着照片猜靠谱。”
“成,回头我把工况表发你。”老郑转身往外走,到门口又回头,“对了,紧衬那台要是以后脱层了,能现场补不?”
“能补,但得把脱开的地方铲干净重新贴板,不如滚塑那种整体结构省心。这是后话,等你真遇上再说。”李工朝他挥挥手,老郑笑着晃出了车间。
发布时间:2026年08月08日 12:32
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇