139 0617 7609

很多人第一次看钢衬塑储罐的图纸,会下意识觉得:内衬层越厚,罐子肯定越耐用。这种直觉在很多设备上都成立,但在钢衬塑这里,它站不住脚。把罐子拆成"钢壳"和"塑料衬里"两部分看,事情就清楚了。
钢壳是真正的受力件。储罐立在地上,罐里装满液体,侧壁受到的水压随液位升高而增大;如果是抽料工况,罐内还会形成负压,把壳体往里吸。这些力绝大部分由外层钢板承担,设计时用的是压力容器那一套强度计算——介质多高、负压多大、风载雪载多少,算出来该用多厚的钢板,就定多少。钢壳厚了,罐体才真的更抗变形、抗吸瘪。
有人会问,那负压把罐吸瘪的风险,加厚衬里能挡吗?答案是挡不了。吸瘪是钢壳整体失稳屈曲,塑料衬里软得很,根本撑不住这股轴向压力,加再厚也是被一起压皱。真要防吸瘪,得在钢壳上加加强圈、或者控制抽料速率,跟衬里厚度毫无关系。
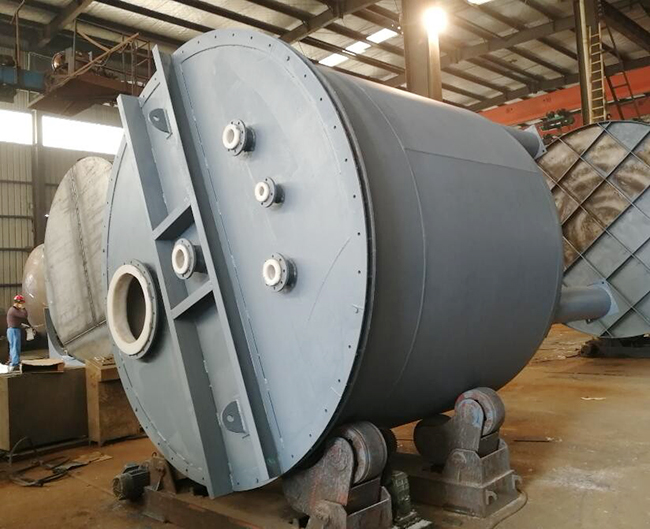
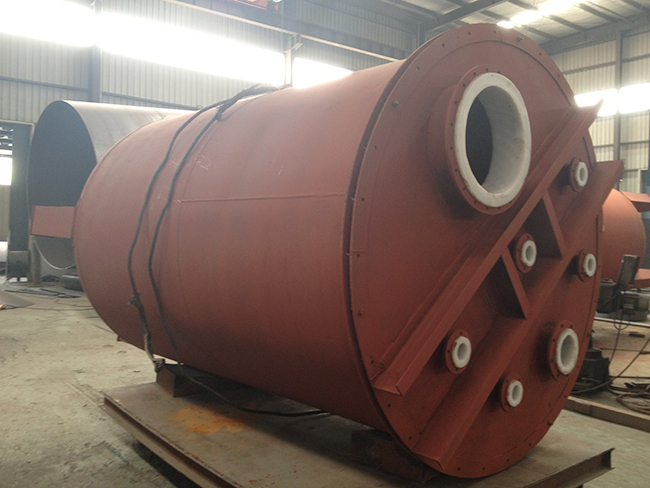
塑料衬里干的是另一份活。它贴着钢壳内壁,主要任务是把腐蚀性的介质和钢板隔开,让盐酸、稀硫酸这类东西碰不到金属。它基本不替钢壳分担结构载荷,因为工程塑料的弹性模量和钢材差着好几个数量级,真要靠它撑住水压,得衬到几十厘米厚才够,那早就不是这个工艺的逻辑了。
既然衬里不扛力,厚度就该由"腐蚀余量"来定。装常温稀硫酸,PO 衬个三到五毫米就能稳稳顶住多年渗透;温度一上去,介质对塑料的渗透和溶胀加剧,厚度才需要加。也就是说,衬里多厚,看的是它"每年被腐蚀掉多少、要撑几年",是个腐蚀预算问题,不是强度问题。
当然也有衬里确实该加厚的时候,比如介质里带颗粒、有搅拌冲刷,内表面常年被磨。这种工况下厚度里要再算一笔磨损余量,但它依然有上限——磨穿之前罐就该计划检修了,不必一次衬到顶。把"抗磨"和"抗腐蚀"两笔账分开看,厚度才不会乱定。
把衬里盲目加厚,反而容易惹麻烦。滚塑工艺是先把塑料粉料放进钢模,加热旋转让它熔融贴壁。层越厚,需要的热量越多、熔融时间越长,温度场越不容易均匀,内部越可能裹进气泡、留下未熔实的疏松点,这些恰恰是日后鼓包、脱壳的隐患。衬里和钢壳的线膨胀系数不同,太厚的一层在冷热交替时累积的热应力更大,更容易在边角开裂。
还有个被忽略的点:衬里越厚,加工窗口越窄。师傅们调炉温、控转速靠的是经验窗口,层薄时尚能容错;一旦加到不常见的厚度,稍一过火就焦化,稍欠一点就夹生。很多厂家的标准产品把衬层控制在成熟区间,不是偷工,是这套工艺最稳的区间就在这里。
拿到报价单时,别只盯"衬里厚五毫米"这个数字。要看它对应的是哪种材料、哪个温度区间,以及厂家有没有附腐蚀试验依据。同一毫米数,PO 在八十度和二十度的表现天差地别;有依据的厚度才算数,拍脑袋写的数字只是心理安慰。
所以回到"厚度怎么定"这个问题,逻辑链条其实很直白:钢壳厚度交给受力计算,衬里厚度交给腐蚀预算,两者各算各的账。当你拿到一份方案,看到衬里写得比同行厚出一大截,先别急着夸它"实在"——问清楚介质温度、浓度和预计使用年限,对得上腐蚀余量才叫合理,对不上,那层额外的厚度很可能只是徒增成本和风险。
发布时间:2026年08月06日 09:28
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇