139 0617 7609

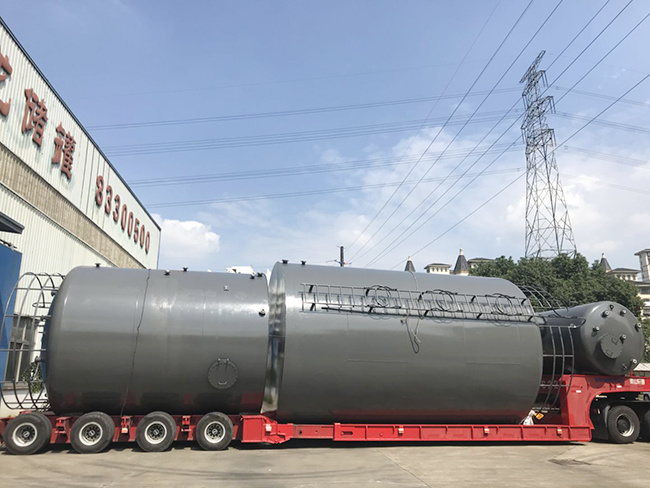
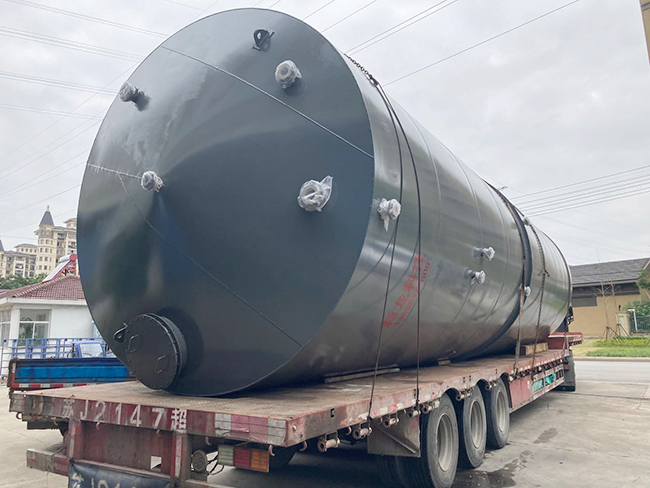
去年十月,华东一家化工贸易商一次性到货,平板半挂车上并排躺着四台立式钢衬塑储罐,单台容积五立方,高度接近两米。装车那天下着小雨,司机怕麻烦,没用厂家配的专用吊运环,而是就地扯了两根尼龙捆扎带,从罐口法兰下方绕过去,横着压住罐肩。车子上高速跑了三百多公里,过服务区减速带时,带子受力慢慢往下滑,最后卡进法兰密封面那道沟槽里。到现场一松绑,法兰面已经被勒出两道肉眼可见的凹痕,密封面不再平整,试压时接头处一直往外渗,只能整台返厂重新翻边。
教训一:绑带只许落在罐体加强箍或厂家预留的专用吊运环上,严禁接触法兰、管口、人孔和封头边缘这些薄壁部位。每台罐之间要塞实木方顶牢,防止运输途中互相磕碰移位。装车完毕后绕车走一圈,逐一确认绑带位置,这一条写进装车作业单,比事后补法兰省心得多。
有个环保项目现场为了赶进度,用叉车单叉从底部把一台卧式钢衬塑罐往设备基础上挑。钢衬塑的钢壳虽然整体扛得住压,但局部单点受力加上重心偏移,罐体在离地半米时猛地一歪,钢壳在环向焊缝附近被撕出一道二十多厘米的裂口,内衬层跟着脱开,整台罐当场报废,只能拉回厂里重做,工期也跟着往后拖了半个月。
教训二:卧式罐搬运必须双叉同步、托底平稳,重心落在两叉正中,起升和落位都要慢。更稳妥的做法是先挂吊带配合叉车平移就位,绝不允许单点硬挑。歪一下看着只是晃了晃,其实焊缝和内层已经受了内伤,这种伤当时看不出来,用上半年才会露馅。
某次污水站现场安装,两台吊车配合吊一台大型立式钢衬塑储罐。为了够着罐顶吊耳,钢丝绳收得很紧,两侧夹角接近一百一十度。起吊瞬间,吊耳根部焊缝承受的拉力远超设计值,一侧吊耳直接被拉脱,罐体失去平衡重重砸在基础边上,底部被砸出明显的变形,封头也跟着歪了,电火花检漏时那一片一直报警。
教训三:吊带与罐体竖直方向的夹角尽量压在六十度以内。夹角越大,吊耳和吊带分力越离谱,设计值两吨的吊耳在九十度夹角下实际受力能翻倍。必要时加长吊带或换用横梁吊具,别指望吊耳“应该扛得住”。起吊路径提前清场,转角留足余量,蹭掉一块漆看着是小事,生锈往往就从那道划痕开始,所以吊装前在罐壁贴一层防护膜也不是多此一举。
仓库门口过道窄,一位吊车手为了把罐转过去,一边起吊一边侧拉。钢壳蹭上墙角,外层防锈漆成片刮掉,露出的钢板在潮湿环境里几天就起了锈点。后来返修打磨重新做防腐,光这一道划痕就多花了小两千,还搭进去两天工期。
教训四:起吊路线提前踩点清场,转角处给罐体留足余量,窄通道宁可拆一段临时护栏也别硬挤。外漆看着只是保护层,它一掉,钢板直接和空气、潮气接触,防腐周期直接打折。每吊完一台,顺手检查一遍漆面和吊耳,发现划痕当天补,别攒到验收前一起赶。
发布时间:2026年07月31日 12:31
电 话:139 0617 7609
联系人:黄经理
地 址:江苏省无锡市惠山区洛社镇